Ana sayfa / Blog / Sektör Haberleri / Alüminyum Ekstrüzyon Endüstrisi: Süreç, Uygulamalar ve Tedarikçi Nasıl Seçilir
Sektör Haberleri


Alüminyum ekstrüzyon endüstrileri artık sadece sıcak metalin kalıptan geçirilmesinden ibaret değil. En güvenilir tedarik zincirlerinin ortak bir özelliği vardır: kalıp tasarımını, ekstrüzyonu, ısıl işlemi, yüzey bitirmeyi ve son işlemeyi kontrol eden tek bir ortak. Bir alıcı için bu, tolerans yığılmasını azaltır ve kalifikasyon süresini kısaltır. Pratik sonuç basittir: Tedarikçileri karşılaştırırken yalnızca ekstrüzyon pres boyutunu değil, tüm üretim döngüsünü değerlendirin.
Temel sonuç: En azından baskı tonajına olduğu kadar alt kapasitelere de ağırlık verin. Şirket içi kalıp yapımı, yaşlandırma fırınları ve CNC işleme genellikle ekstrüde edilmiş bir profili üretime hazır bir bileşene dönüştüren unsurlardır.
Alüminyum ekstrüzyonu özünde sıcak bir şekillendirme işlemidir. Önceden ısıtılmış bir kütük, yüksek basınç altında bir kalıba itilir ve sabit bir kesite sahip sürekli bir profil oluşturulur. Ancak endüstriyel rekabet gücü bu adımın etrafında olup bitenlere bağlıdır. Termal döngünün tamamını kontrol edemeyen bir tedarikçi, tutarlı boyutsal doğruluk ve mekanik özellikler sunmakta zorlanacaktır.
Her aşama potansiyel bir varyasyon kaynağıdır. Örneğin kalıp sıcaklığı yüzey kalitesini değiştirir, söndürme hızı sertliği etkiler ve yaşlanma süresi, yumuşak T5 profili ile daha sert T6 profili arasındaki farkı belirler. Birçok mühendis alaşımı kağıt üzerinde seçiyor ancak daha sonra tedarikçinin proses kontrolünün gerçek bileşen davranışı üzerinde daha büyük bir etkiye sahip olduğunu keşfediyor.
Montaj hatlarında ve malzeme taşıma sistemlerinde kullanılan çerçeveler için mühendisler nadiren egzotik alaşımlara ihtiyaç duyar. Düz, boyutsal olarak tutarlı bölümlere ihtiyaçları var. Birçok belirleyicinin standartlaştırmasının nedeni budur. endüstriyel alüminyum ekstrüzyon profilleri dar toleranslara göre üretilir ve çeşitli standart boyutlarda mevcuttur.
 Endüstriyel Alüminyum Ekstrüzyon Profilleri Tedarikçiler, Özel Fabrika Endüstriyel Alüminyum Ekstrüzyon Profilleri Tedarikçileri ve Çin'deki Endüstriyel Alüminyum Ekstrüzyon Profilleri Fabrikası olarak Jianbang, Özel... Ürünü Görüntüle →
Veri sayfaları mukavemet ve uzamayı listeler, ancak bir alaşımın kaynak, anotlama veya bükme sırasında nasıl davrandığını göstermezler. Aşağıdaki tablo, alüminyum ekstrüzyon endüstrilerinde kullanılan yaygın ekstrüzyon alaşımlarını tipik akma dayanımı aralıklarıyla karşılaştırmaktadır.
Uygulamada daha yüksek mukavemetli bir alaşım her zaman en iyi seçim değildir. Profilin kavisli veya anodize edilmesi gerekiyorsa, 6063 gibi orta dereceli bir alaşım daha iyi bir yüzey ve daha düşük bir toplam maliyet üretebilir.
Alüminyum ekstrüzyon endüstrilerinde talep bina ve inşaat, otomotiv ve yeni enerji alanlarında yoğunlaşıyor. Perde duvarlar, pencere çerçeveleri ve yapısal bölümler ekstrüde alüminyuma bağlı olduğundan inşaat en büyük segment olmaya devam ediyor. Üreticilerin hafif yapılara yönelmesiyle otomotiv ve yeni enerji en hızlı büyüyen alanlar haline geldi.
Enerji depolama özellikle ilginç bir uygulamadır çünkü akü paketi çerçeveleri ince duvarları, yüksek sertliği ve sıkı montaj toleranslarını birleştirir. Birçok üretici artık güveniyor enerji depolama pil paketleri için alüminyum profiller Hem yapısal hem de termal hedefleri karşılamak için.
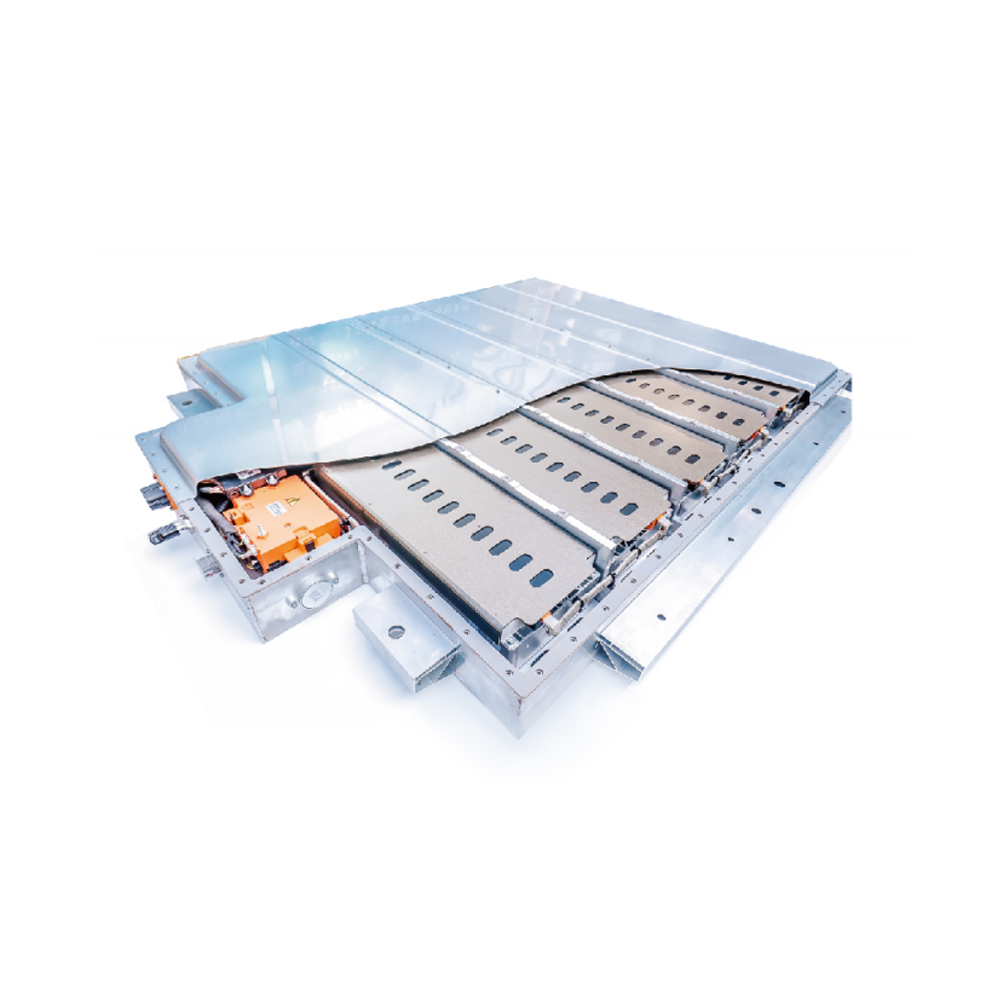 Enerji Depolama Pil Paketi Üreticileri için Alüminyum Ekstrüzyon, Fabrika - Jia Jianbang, Çin'deki Enerji Depolama Pil Paketi Üreticileri ve Fabrikası için Alüminyum Ekstrüzyon, Enerji Depolama Pil Paketi Üreticileri ve Fabrikası için Özel Alüminyum Ekstrüzyondur. Ürünü Görüntüle →
Otomotiv değişimine daha geniş bir bakış için bkz. Otomotiv ve yeni enerji araçlarında alüminyum ekstrüzyon nasıl benimseniyor? .
Yapılandırılmış bir kaynak bulma süreci pahalı sürprizleri önler. Aşağıdaki iş akışı, basit mimari bölümlerden karmaşık otomotiv bileşenlerine kadar çoğu alüminyum ekstrüzyon programı için işe yarar.
Profilin yapısal yük taşıyıp taşımayacağına, dış mekana maruz kalıp kalmayacağına veya sık sık temizlik gerektirip gerektirmeyeceğine karar verin. Bu alaşımı ve temperi daraltır.
Yukarıdaki veri tablosunu kullanın. Ana gereksinim yüzey kalitesi veya kaynaklanabilirlik ise gerekenden daha yüksek mukavemetli bir alaşım belirtmeyin.
Kalıp yapıcıyı erkenden sürece dahil edin. Duvar kalınlığının düzgünlüğü ve kalıp çizgilerinin konumu ulaşılabilir toleransları ve nihai maliyeti değiştirir.
Onaylamadan önce düzlüğü, bükülmeyi, yüzey kalitesini ve sertliği kontrol edin. bir dikey olarak entegre alüminyum ekstrüzyon tedarikçisi tasarım, kalıp, ekstrüzyon ve test işlemleri tek bir çatı altında olduğundan hızlı bir şekilde yinelenebilir.
Eloksal, toz kaplama, kesme ve CNC işlemlerini ekstrüzyon planıyla koordine edin. Delinmiş, frezelenmiş veya kılavuz çekilmiş parçalar için aynı sistemin çalışıp çalışmayacağını sorun. otomotiv parçaları CNC işleme .
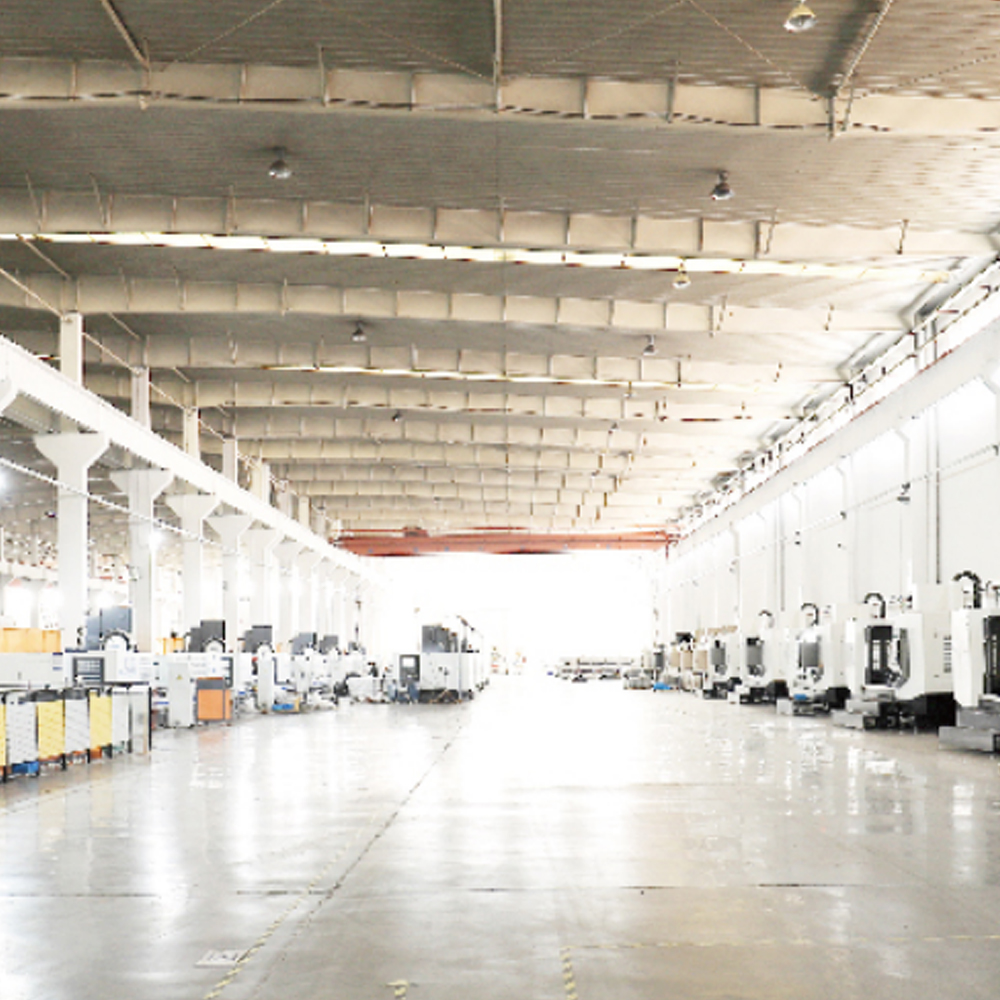 Otomotiv Parçaları CNC İşleme Üreticileri, Fabrika - Jiangyin Jianbang Alumin Jianbang, Çin'de Otomotiv Parçaları CNC İşleme Üreticileri ve Fabrikası, Çevrimiçi Özel Otomotiv Parçaları CNC İşleme, Otomotiv Parçaları... Ürünü Görüntüle →
Üretim artmadan önce ambalajı, stok programlarını ve malzeme izlenebilirliğini uyumlu hale getirin.
Alüminyum profillerin bakımı genellikle yalnızca kaplama solmaya başladığında veya pencere çerçevesi sızıntı yapmaya başladığında yapılır. Dış mekan uygulamalarında, günlük kirlilik ve tuz birikintileri anodize veya toz boyalı yüzeyin ömrünü kısaltabilir. En etkili bakım programı basittir: düzenli aralıklarla yumuşak deterjan ve su ile temizleyin, aşındırıcı pedlerden kaçının ve perde duvar bölümlerindeki contaları ve drenaj deliklerini inceleyin.
Endüstriyel ve yapısal projelerde uyumluluk, bakım kadar önemlidir. EN 755 veya ASTM B221 gibi referans standartlar, ekstrüde alüminyum için boyut toleranslarını ve mekanik özellikleri tanımlar. Otomotiv müşterileri IATF 16949 ve PPAP belgelerine ihtiyaç duyabilir. Yeni enerji ve e-mobilite projeleri genellikle kütük döküm partisinden ekstrüzyon partisine kadar tam izlenebilirliğe ihtiyaç duyar. Yetenekli bir ekstrüzyon ortağı, malzeme sertifikalarını, yüzey pürüzlülük kayıtlarını ve denetim raporlarını özel bir talepte bulunmadan sunabilmelidir.

Telif hakkı © 2025 Jiangyin Jianbang Alüminyum Co, Ltd
Tüm Hakları Saklıdır.
 Alüminyum Ekstrüzyon Üreticileri
Alüminyum Profil Tedarikçileri


